



 English
Zapytaj każdego, kto spędził zmianę na końcu linii spunbond, za czym tak naprawdę goni, a odpowiedzią rzadko jest tylko siła. Jest to tkanina, która trzyma się razem podczas konwersji, dobrze leży w dłoni, a mimo to przepuszcza powietrze. Na tej równowadze polega łączenie przepuszczalnych dla powietrza tekstyliów: łączenie włókien lub warstw na tyle mocno, aby przetrwać rzeczywiste użytkowanie, przy jednoczesnym celowym pozostawieniu struktury wystarczająco otwartej, aby mogła oddychać.
Co właściwie oznacza przepuszczalne dla powietrza łączenie tekstyliów?
W tkaninie przędze przeplatają się, a struktura utrzymuje się razem. We włókninach i większości tekstyliów technicznych nie ma takiej architektury — siatka to po prostu stos włókien lub włókienek i należy wytworzyć spójność. Tym etapem tworzenia jest wiązanie, które może mieć charakter termiczny, chemiczny lub mechaniczny.
Oto część, którą warto przyswoić: każde działanie wiążące dodaje punkty styku między włóknami, a każdy punkt styku stanowi małą przeszkodę w przepływie powietrza. Tkanina ze spojeniem 8% w kalendarium może przemieszczać trzykrotnie więcej powietrza niż ta sama wstęga ze spojeniem 25%, mimo że oba są wykonane z identycznego polipropylenu i o identycznej wadze. Przepuszczalność powietrza mierzy się jako objętość powietrza przechodzącą przez określony obszar w określonym czasie przy danej różnicy ciśnień — normy ISO 9237 i ASTM D737 to normy, do których odwołuje się większość kupujących. Ponieważ liczba jest tak wrażliwa na wiązanie, jest to jeden z najszybszych sposobów sprawdzenia, czy linia przebiega w oknie procesu, czy dryfuje poza nim.
W praktyce opisujemy to jako okno klejenia. Pod oknem tkanina pyli się, rozwarstwia lub traci wytrzymałość na rozciąganie. Powyżej tkanina staje się papierowa, sztywna i skutecznie zamknięta. Cały statek znajduje się w środkowym paśmie i porusza się za każdym razem, gdy zmienia się denier włókna, waga wstęgi lub prędkość linii.
Porównanie tras łączenia: siła a przepływ powietrza
Nie ma uniwersalnej, najlepszej metody łączenia – jest tylko taka, która jest dostosowana do zadania, jakie spełnia tkanina. Poniższe porównanie przedstawiamy klientom, którzy wybierają konfigurację dla nowej linii lub modernizują istniejącą.
| Trasa klejenia | Jak to działa | Wpływ na przepływ powietrza | Typowe zastosowanie |
|---|---|---|---|
| Klejenie kalandrowane termicznie (punktowo). | Podgrzewane wytłaczane rolki łączą włókna w dyskretnych punktach | Sterowane; Główną dźwignią jest procent powierzchni klejonej | Prześcieradła higieniczne Spunbond, fartuchy medyczne, torby |
| Klejenie drogą powietrzną | Gorące powietrze stapia włókna dwuskładnikowe w całej sieci | Zachowuje strych i otwartość lepiej niż płaskie kalandrowanie | Wyciągnięte warstwy higieniczne, media filtracyjne, izolacja |
| Łączenie ultradźwiękowe | Wibracje o wysokiej częstotliwości generują miejscowe ciepło w kowadle | Bardzo zlokalizowane, więc przepuszczalność objętościowa pozostaje w dużej mierze nienaruszona | Konwersja, laminowanie, maski, uszczelnianie krawędzi |
| Laminowanie samoprzylepne | Przyklej kropki lub natryskowo połącz dwa podłoża | Zależy prawie całkowicie od ciężaru dodatku i wzoru kropki | Laminaty foliowe oddychające, serwety medyczne |
| Splątanie wodne | Drobne strumienie wody mechanicznie oplatają włókna | Utrzymuje wysoką otwartość i miękkość bez roztapiania się | Chusteczki, gaziki, higiena spunlace |
| Wbijanie igieł | Igły kolczaste fizycznie splatają włókna | Otwarta struktura o dużej grubości | Geotekstylia, dywany, tkaniny rolnicze |
Wniosek z tabeli jest prosty: jeśli priorytetem jest przepływ powietrza, należy albo wiązać w mniejszej liczbie punktów, wiązać lokalnie, albo wiązać mechanicznie, a nie przez topienie. Jeśli priorytetem jest wytrzymałość i barierowość, akceptujesz koszt przepływu powietrza i precyzyjnie go kontrolujesz.
Dlaczego linie Spunbond i Spunmelt żyją lub umierają poprzez wiązanie
W procesie spunbond włókna są ciągłe i rozciągane, układane w wstęgę, a następnie konsolidowane. Ponieważ włókna są długie, często wystarczy wiązanie w punkcie lekkim, aby nadać tkaninie rzeczywistą wytrzymałość na rozciąganie — właśnie dlatego spunbond jest tak dobrym kandydatem na wiązanie przepuszczające powietrze. Linia z pojedynczą wiązką tworzy prostą, jednolitą wstęgę, w której ustawienia kalendarza mogą być proste i stabilne, zmiana po zmianie.
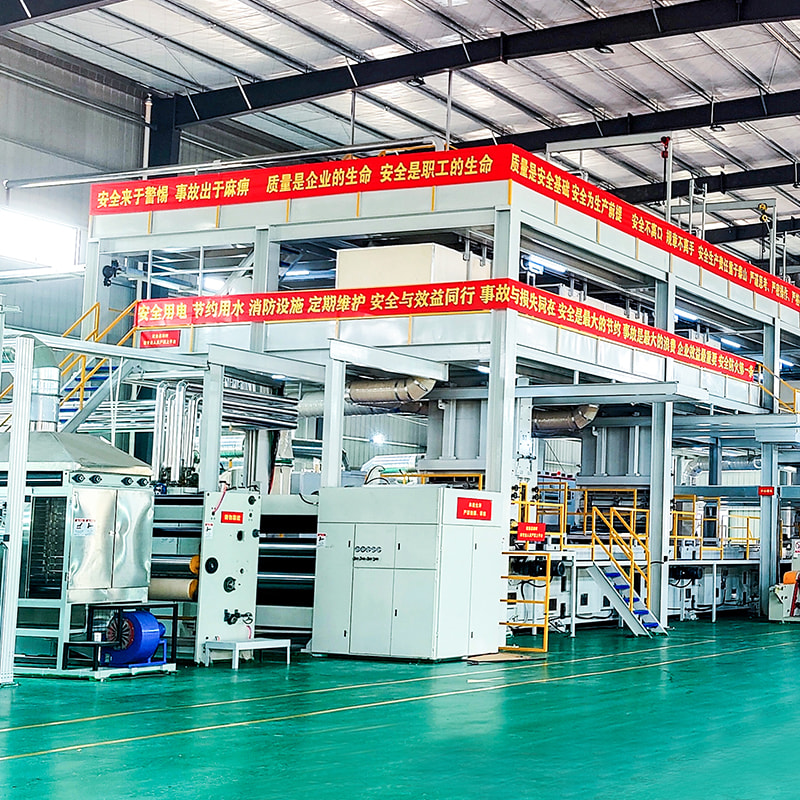
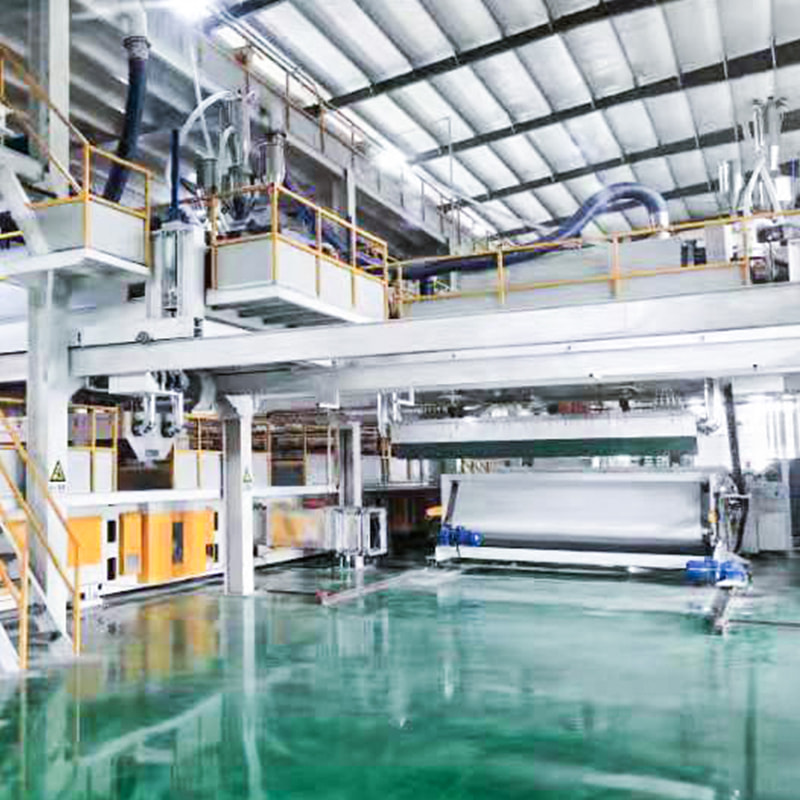
 Linia do produkcji włókniny spunbond z pojedynczą wiązką Linia S produkuje włókno polipropylenowe typu spunbond o gęstości 10–200 GSM ze sterowaniem PLC, dostosowane do prostej, stabilnej produkcji jednowiązkowej toreb, opakowań i pokryw rolniczych. Zobacz produkt →
Konfiguracje SS z podwójną wiązką dodają drugą warstwę włókien, co zapewnia większą wagę i pokrycie bez konieczności mocniejszego łączenia. Ma to znaczenie, gdy klient potrzebuje miękkiej tkaniny o dużym przepływie powietrza i większej gramaturze: w przypadku linii SS możesz dodać materiał zamiast dodawać ciepło, a przepuszczalność pozostaje tam, gdzie powinna.
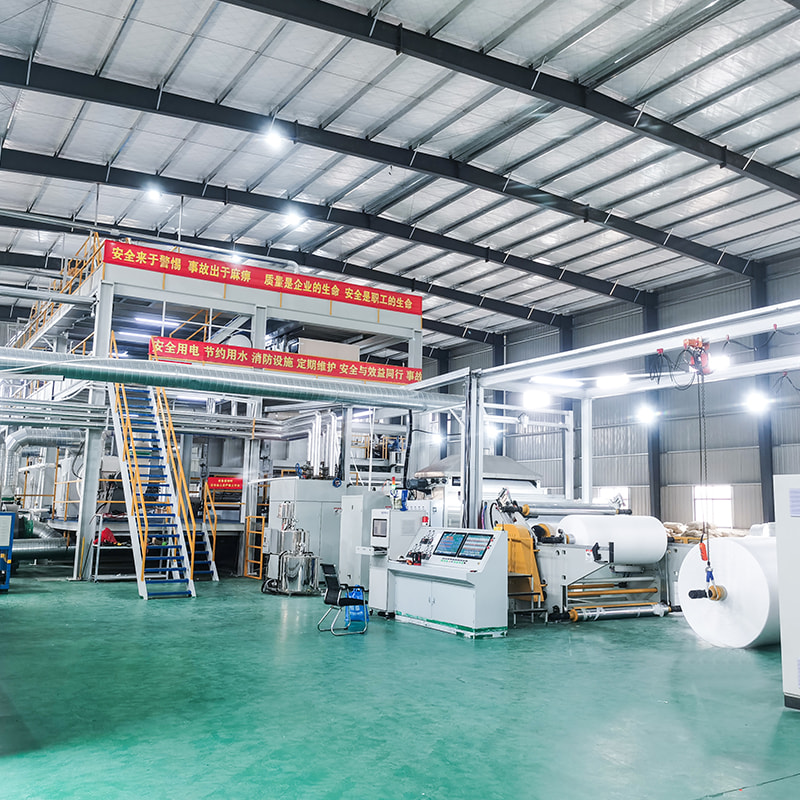
 Linia do produkcji włókniny typu spun-melt z podwójną wiązką SS Dodaje drugą warstwę włókna, zapewniając większe krycie bez mocniejszego wiązania; produkuje tkaninę polipropylenową o gramaturze 9–100 GSM do zastosowań higienicznych, medycznych i opakowaniowych. Zobacz produkt →
Konstrukcje kompozytowe komplikują sprawy w dobry sposób. Kiedy warstwa typu „meltblown” znajduje się pomiędzy warstwami typu spunbond, ta środkowa warstwa jest wykonana z włókien submikronowych i ma naturalnie niską przepuszczalność – stanowi barierę. Zbyt agresywne wiązanie całego kompozytu zapada się w drobną strukturę porów i niszczy jednocześnie skuteczność filtracji i oddychalność. Dlatego linie SMS i SMMS są zwykle uruchamiane ze starannie dobranym kalendarzowym ciśnieniem i temperaturą, a decyzja o łączeniu zasługuje na tyle samo uwagi, co sama konfiguracja wiązki.
Ustawienia zmieniające liczbę przepływu powietrza
Kiedy klient mówi nam, że jego tkanina nie oddycha tak jak próbka, za każdym razem pracujemy według tej samej krótkiej listy:
- Procent powierzchni klejonej — obszar lądowy wzoru wytłoczenia wyznacza pułap osiągalnego przepływu powietrza. Typowe wzorce więzi punktowych występują u nastolatków od niskiej do średniej.
- Temperatura kalendarzowa — kilka stopni może spowodować przesunięcie tkaniny z niedostatecznie związanej do nadmiernej przyczepności, szczególnie w przypadku włókien o niskim denier.
- Nacisk sutka — wyższe ciśnienie spłaszcza wstęgę i zamyka pory nawet przy niezmiennej temperaturze.
- Czas przebywania i prędkość linii — szybsze linie zmniejszają ciepło odbierane przez każdy punkt, dlatego zmiany prędkości i zmiany temperatury muszą być dokonywane łącznie.
- Odmowa włókna — drobniejsze włókna upakują się gęsto i zmniejszają przepuszczalność dla tego samego sklejonego obszaru.
- Waga sieci i struktura warstw — cięższe wstęgi i dodane warstwy rozdmuchiwane w stanie stopionym w przewidywalny sposób zmniejszają przepływ powietrza.
Rejestrowanie tych wartości wraz ze zmierzoną przepuszczalnością każdej rolki to najbardziej przydatny nawyk, jaki może wykształcić zespół produkcyjny. Zmienia więź z uczucia w przepis.
Dopasowanie wiązania do końcowego zastosowania
Różne rynki chcą odmiennych rzeczy od tej samej maszyny i warto być o tym uczciwym już na początku.
- Higieniczne warstwy wierzchnie wymagają dużego przepływu powietrza, miękkości i małej powierzchni wiązania — niedostateczne wiązanie stwarza większe ryzyko niż nadmierne wiązanie.
- Fartuchy i obłożenia medyczne wymagają właściwości barierowych i mierzalnej oddychalności, a to właśnie w nich SMS i SMMS zyskują swoje miejsce.
- Media filtracyjne traktują przepuszczalność jako spadek ciśnienia, więc stabilność struktury porów ma większe znaczenie niż liczba surowa.
- W przypadku toreb, tkanin rolniczych i geotekstyliów priorytetem jest wytrzymałość, odporność na ścieranie i działanie promieni UV; przepływ powietrza jest sprawą drugorzędną.
- Chusteczki i produkty typu spunlace opierają się na mechanicznym splątaniu, więc wiązanie i przepływ powietrza prawie na siebie nie oddziałują.
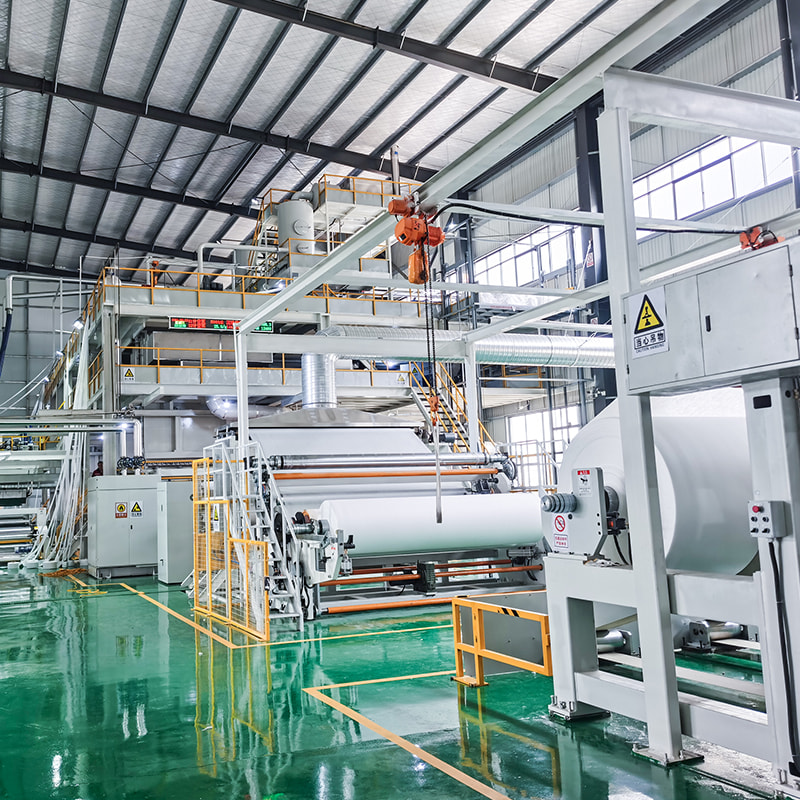
 Maszyna do włókniny typu spun-melt z trzema wiązkami SMS Łączy belki spunbond i Meltblown, aby wytworzyć tkaninę SMS o częstotliwości 9–70 GSM, obsługującą maski na twarz, produkty medyczne i zastosowania higieniczne w odpowiedzi na różnorodne potrzeby rynku. Zobacz produkt →
Jeśli nadal mapujesz swój produkt według tych kategorii, nasz przegląd aplikacji pokazuje, jak różne konfiguracje linii odpowiadają rzeczywistym zastosowaniom końcowym.
Problemy, które widzimy na linii
Najczęstszą wadą jest nadmierne wiązanie, które rzadko daje o sobie znać. Tkanina wygląda dobrze na rolce; zawodzi tylko wtedy, gdy konwerter zgłasza sztywność, słabą zasłonę lub odczyt przepuszczalności poniżej specyfikacji. Drugim najczęstszym zjawiskiem jest nierównomierny przepływ powietrza na całej szerokości – zazwyczaj jest to korona rolkowa, problem z profilem temperaturowym lub nierównomierne ładowanie docisku, a nie problem z recepturą.
Delaminacja w konstrukcjach laminowanych to zupełnie inna sprawa: wiązanie jest mocne tam, gdzie występuje, ale zbyt rzadkie, więc warstwy rozdzielają się pod wpływem napięcia. Czasem zdarza się, że bułka mierzy idealnie już pierwszego dnia, a miesiąc później jest już niska, co zwykle wskazuje na rozluźnienie naprężeń szczątkowych w wstędze lub migrację dodatków. Czytaj dalej standardy badań i kontroli przepuszczalności powietrza warto przed napisaniem specyfikacji, ponieważ same warunki testowe wyjaśniają wiele zmienności.
Pytania, które warto zadać przed wybraniem konfiguracji
- Jaki zakres przepuszczalności musi osiągać gotowa tkanina i przy jakiej gramaturze?
- Czy przepływ powietrza lub bariera są głównym wymogiem wydajności?
- Z jakiej metody łączenia korzysta już dana rodzina produktów i czy można dla niej skonfigurować linię?
- Jak dużej elastyczności potrzebujesz między gatunkami produktów – jedna stabilna receptura czy częste zmiany?
- Jaką szerokość i wydajność musi wytrzymać linia i czy kalendarz obsługuje tę szerokość równomiernie?
Przepuszczalne dla powietrza łączenie tekstyliów nagradza cierpliwość. Maszyny charakteryzują się niezwykłą precyzją – sterowanie PLC, obsługa za pomocą ekranu dotykowego, precyzyjnie wyprofilowane kalendarze – ale precyzja opłaca się tylko wtedy, gdy stojący za nią zespół wie, który parametr przesunąć, a który zostawić w spokoju. Wiedza ta pochodzi z prowadzenia linii, obserwowania liczb i dostosowywania jednej zmiennej na raz.
Jeśli planujesz nową linię do spunbond lub spunmelt i chcesz omówić, w jaki sposób należy skonfigurować sekcję klejenia dla docelowej tkaniny, zawsze chętnie porównamy uwagi. Prześlij nam specyfikację tkaniny, a my szczerze powiemy Ci, jak linia ma wyglądać.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, Chiny
