



 English
Przetwarzanie włóknin to cicha połowa przemysłu włóknin. Większość rozmów zaczyna się od dyszy przędzalniczej, belki lub taśmy formującej, czyli sprzętu, który zamienia granulat polipropylenu w tkaninę. Ale rolka materiału staje się użyteczna dopiero wtedy, gdy ktoś ją rozwinie, poprowadzi, zalaminuje, pokroi, złoży i zapakuje w coś, co klient będzie mógł pomieścić. Ta druga połowa to proces nawracający, mający swoje własne słownictwo, wąskie gardła i własną ekonomię.
Projektujemy i budujemy linie produkcyjne typu spunbond i Meltblown, dlatego spędzamy dużo czasu z ludźmi po stronie odbiorcy tych rolek: przetwórcami, którzy kupują tkaninę, a następnie muszą sprawić, by zachowywała się szybko, zmiana po zmianie. Poniżej znajduje się praktyczne spojrzenie na to, na czym polega przetwarzanie włóknin, gdzie zwykle popełniane są błędy i jaka część odpowiedzi faktycznie leży w górnym biegu łańcucha dostaw.
Co naprawdę oznacza konwersja włókniny
Mówiąc najprościej, przetwarzanie to każda operacja polegająca na przekształceniu wyrobów z włókniny w rolki w półprodukt lub produkt gotowy. Niektórzy producenci przetwarzają w linii, uruchamiając zespół przetwarzający bezpośrednio za sekcją formującą, dzięki czemu tkanina nigdy nie jest nawijana. Większość przetwarza produkty poza linią produkcyjną, kupując rolki od producenta tkanin i przetwarzając je w oddzielnym zakładzie. Obydwa modele działają i oba opierają się na tym samym: przewidywalnym rzucie.
Gama produktów przetworzonych jest szersza, niż większość ludzi się spodziewa.
- Higiena: wierzchnie pieluszki, warstwy zbierające, mankiety na nogawkach, podpaski
- Medyczne: fartuchy chirurgiczne, obłożenia, maseczki, opatrunki
- Chusteczki: chusteczki nawilżane, chusteczki suche, chusteczki gastronomiczne i przemysłowe
- Gospodarstwo domowe: ręcznik kuchenny, torby na zakupy, ściereczki do czyszczenia, podkładki pod meble
- Filtracja: filtry HVAC, filtracja cieczy, media oddechowe
- Przemysłowe i rolnicze: geotekstylia, rośliny uprawne, opakowania, wykończenia samochodowe
Łączy je to, że każdej aplikacji zależy na innej kombinacji właściwości. Producent chusteczek martwi się o miękkość, kurz i zachowanie tkaniny w wilgotnym stosie. Osoba przetwarzająca fartuch lub maskę martwi się barierą i tym, jak materiał przyjmuje zgrzew ultradźwiękowy. Konwerter filtra martwi się plisowaniem i spadkiem ciśnienia. Rolki mogą wyglądać podobnie, ale nic poza tym w pracy nie jest takie samo.
Kroki wewnątrz linii konwersji
Linia konwertująca wydaje się skomplikowana, ale w rzeczywistości jest łańcuchem dość zwyczajnych operacji, z których każda zależy od poprzedniej.
- Odwijanie i kontrola napięcia, gdzie stałe napięcie jest największym pojedynczym czynnikiem w stabilnej linii
- Łączenie i prowadzenie wstęgi, dzięki czemu zmiany rolek zachodzą bez zatrzymywania produkcji
- Cięcie i przewijanie, przycinanie krawędzi na szerokość i budowanie rolek, które później są przetwarzane w sposób czysty
- Klejenie i laminowanie za pomocą ultradźwięków, kalandrowania termicznego lub kleju termotopliwego, samodzielnie lub w połączeniu
- Cięcie, perforowanie i sztancowanie metodą rotacyjną lub laserową w zależności od krawędzi i prędkości
- Składanie, układanie w stosy i formowanie – etap, który zamienia płaską wstęgę w trójwymiarowy produkt
- Drukowanie, powlekanie i obróbka, dodawanie koloru, hydrofilowości, miękkości lub warstwy funkcjonalnej
- Kontrola i pakowanie, sprawdzenie wagi, wytrzymałości zgrzewu, rejestracji druku i zanieczyszczenia
Nie każda linia zawiera wszystkie osiem. Linia chusteczek nawilżanych może polegać na rozwijaniu, składaniu, nawilżaniu, wycinaniu i zgrzewaniu, z nadrukiem tylko wtedy, gdy klient sobie życzy. Niezależnie od konfiguracji, w codziennej bitwie dominują dwie rzeczy: napięcie i spójność nadchodzącego rzutu.
Dlaczego nadchodzący rzut decyduje o wydajności konwersji
Kiedy linia zachowuje się niewłaściwie, pojawia się pokusa, aby zwalić winę na maszynę. Dość często przyczyną jest tkanina, a decyzję o jej wyborze podjęto na długo przed dotarciem rolki do stacji dokującej. Oto jak kilku typowych podejrzanych pojawia się na hali produkcyjnej.
| Charakterystyka tkaniny | Jak to wygląda na linii | Co zweryfikować |
|---|---|---|
| Zmiana gramatury podstawowej | Dryfuje napięcie, wędruje długość cięcia, okna uszczelniające zwężają się | Profiluj na całej szerokości, nie tylko średniej |
| Stosunek rozciągania MD i CD | Wstęga rozciąga się na maszynie, słabo wykończone uchwyty | Stosunek mierzony w kilku punktach rolki |
| Wydłużenie | Zagniecenia, zmarszczki i przesunięcia rejestracji druku | Wydłużenie at the low loads your line actually runs at |
| Przepuszczalność powietrza | Roszczenia barierowe zawodzą po laminowaniu lub powlekaniu | Wartość wraz z wahaniami między rzutami |
| Skręcanie, jakość krawędzi, twardość rolki | Rolki teleskopowe, alarmy prowadzące, odpady ścinkowe | Stan krawędzi, wielkość rdzenia i twardość w środku i na krawędzi |
| Złącza i statyczne | Zatrzymania, zacięcie podawania arkuszy, zanieczyszczenie czystych produktów | Rodzaj złącza i liczba na rolkę, wykończenie powierzchni |
Zwróć uwagę, ile z nich jest ustawianych na etapie formowania. Profil wagowy, współczynnik rozciągania, wydłużenie i przepuszczalność pochodzą z sekcji wytłaczania, chłodzenia, ciągnienia i łączenia linii typu spunbond lub Meltblown. Konwerter może przez jakiś czas kompensować, ale kompensacja kosztuje szybkość, marnotrawstwo i uwagę i nigdy nie znika całkowicie.
Dopasowanie struktury tkaniny do zadania konwertowania
Linie spunbond i spunmelt są zwykle opisywane liczbą wiązek: S, SS, SSS, SMS, SMMS i SMMSS. Każda dodatkowa belka dodaje warstwę, a co za tym idzie koszt i możliwości. Najczęściej spotykanym błędem jest kupowanie większej ilości struktury niż aplikacja jest w stanie faktycznie wykorzystać.
Jednowarstwowy spunbond (S)
Linia z pojedynczą wiązką wytwarza jednolitą, miękką i równomiernie połączoną tkaninę o użytecznej wytrzymałości w obu kierunkach. Tnie i przewija w sposób czysty, dlatego nadaje się do wielu zastosowań w zakresie toreb na zakupy, ręczników kuchennych, osłon rolniczych i opakowań. Siatki jednowarstwowe również łatwo się wiążą, niezależnie od tego, czy w konwerterze zastosowano wzór punktowy, czy zgrzewanie ultradźwiękowe, więc okno procesu jest szersze niż w przypadku kompozytu.
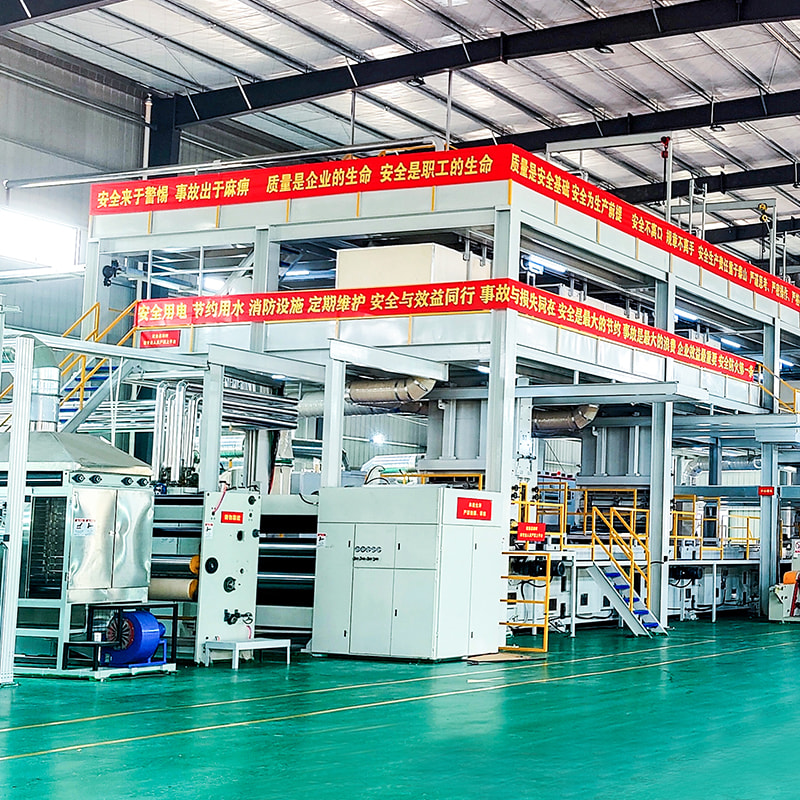
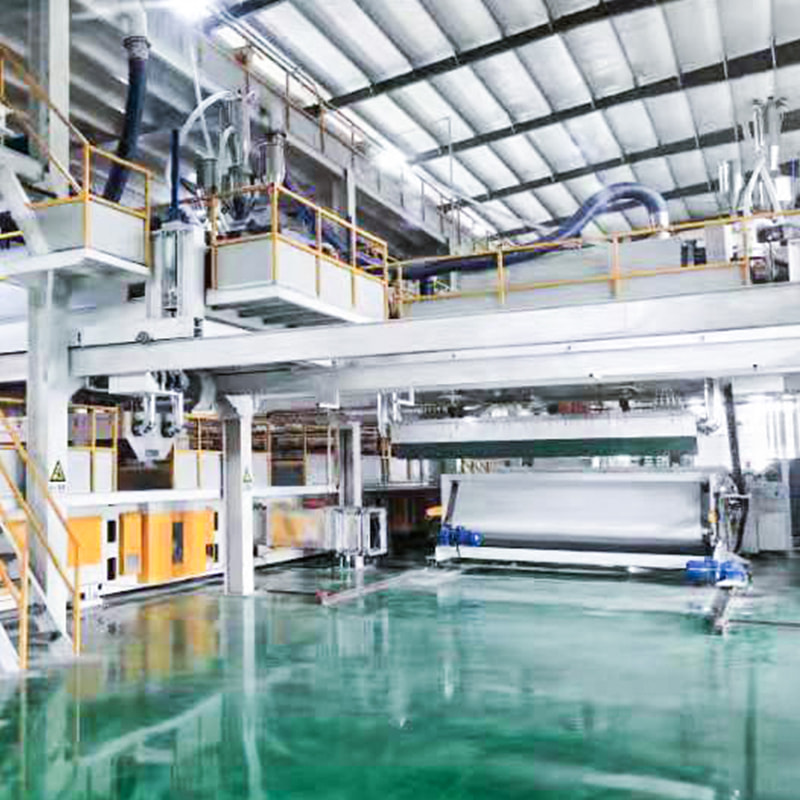
 Maszyna do produkcji włókniny spunbond z pojedynczą wiązką do tkaniny PP Produkuje jednolitą tkaninę typu spunbond z polipropylenu, odpowiednią do toreb, zastosowań higienicznych, medycznych i opakowaniowych; dokonać przeglądu specyfikacji i dalszych zastosowań. Zobacz produkt →
Konstrukcje kompozytowe do konwersji medycznej i higienicznej
Gdy warstwa rozdmuchiwana ze stopu znajdzie się pomiędzy dwiema warstwami łączonymi metodą spunbond, tkanina zyskuje właściwości barierowe wymagane w fartuchach, zasłonach, maskach i produktach higienicznych. Wszystkie struktury SMS, SMMS i SMMSS są zgodne z tą logiką, a dodatkowa warstwa Meltblown w SMMS i SMMSS zapewnia konwerterowi lepszą kontrolę nad wydajnością filtracji i wysokością hydrostatyczną.
Korzyści te wiążą się z konsekwencjami konwersji, o których warto wiedzieć wcześniej. Włókno typu Meltblown jest drobniejsze i słabsze niż tkanina typu spunbond, dlatego kompozyt może ulegać pyleniu i preferuje łagodniejsze napięcie niż czysta tkanina typu spunbond. Z drugiej strony doskonale się zgrzewa: łączenie ultradźwiękowe i termiczne w SMS i SMMS zwykle zapewnia mocniejsze i bardziej niezawodne uszczelnienie niż klej, co między innymi umożliwia stworzenie nowoczesnych, szybkich linii masek i fartuchów. Powszechnie stosowane są szerokości robocze od 1600 mm do 4200 mm, a dopasowanie zakupionej szerokości do szerokości faktycznie wykorzystywanej przez linię przetwórczą to jeden z najprostszych sposobów ograniczenia odpadów po ścinaniu.
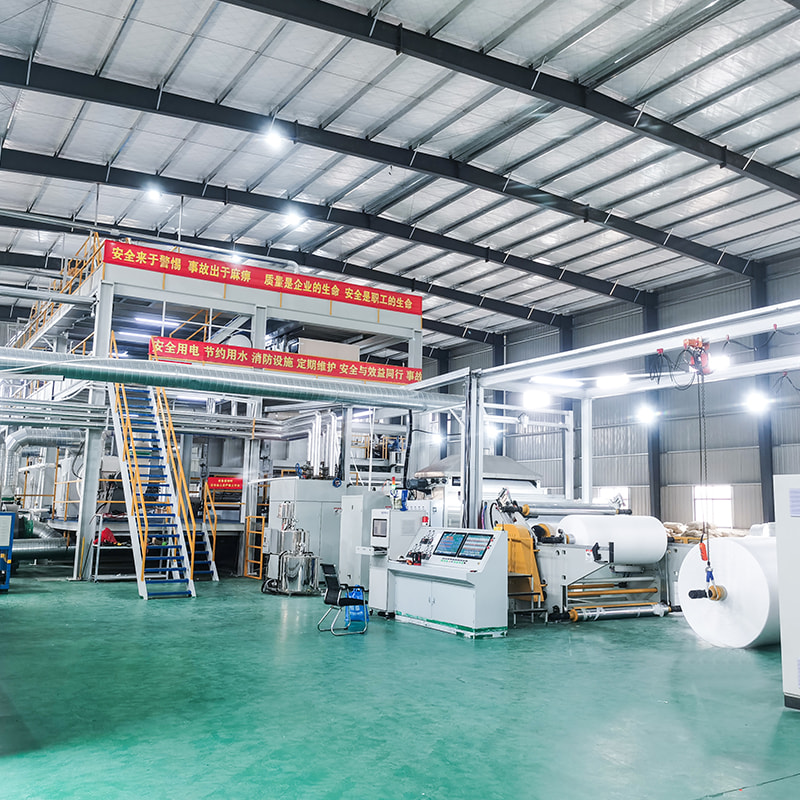
 Maszyna do włókniny typu Spun-Melt do produkcji tkanin kompozytowych Łączy warstwy spunbond i Meltblown dla tkanin SMS, SS, S i M, wspierając zastosowania higieniczne, medyczne, filtracyjne i opakowaniowe; sprawdź modele i specyfikacje. Zobacz produkt →
Warstwy barierowe i granice konwersji
Tkanina Meltblown sama w sobie jest innym zwierzęciem. Jest wykonany z bardzo drobnych włókien, co właśnie czyni go skutecznym w filtracji i działaniu barierowym, a także sprawia, że jest delikatny: mniejsza wytrzymałość na rozciąganie, większe wydłużenie i tendencja do zrzucania włókien przy brutalnym traktowaniu. Przetwornicy pracujący z metodą Meltblown uczą się utrzymywać delikatne napięcie, utrzymywać krótkie i czyste ścieżki wstęgi oraz zwracać szczególną uwagę na kontrolę elektrostatyczną, zwłaszcza gdy materiał został naładowany elektrostatycznie do celów filtracji.
W przypadku filtrów plisowanych i masek oddechowych konsystencja ma większe znaczenie niż liczby szczytowe. Jednolita średnica włókna i równomierny rozkład na całej szerokości pozwalają zachować wysokość plisy, spadek ciśnienia i wydajność zgodnie ze specyfikacją, a różnice są widoczne na końcu linii jako odrzuty.
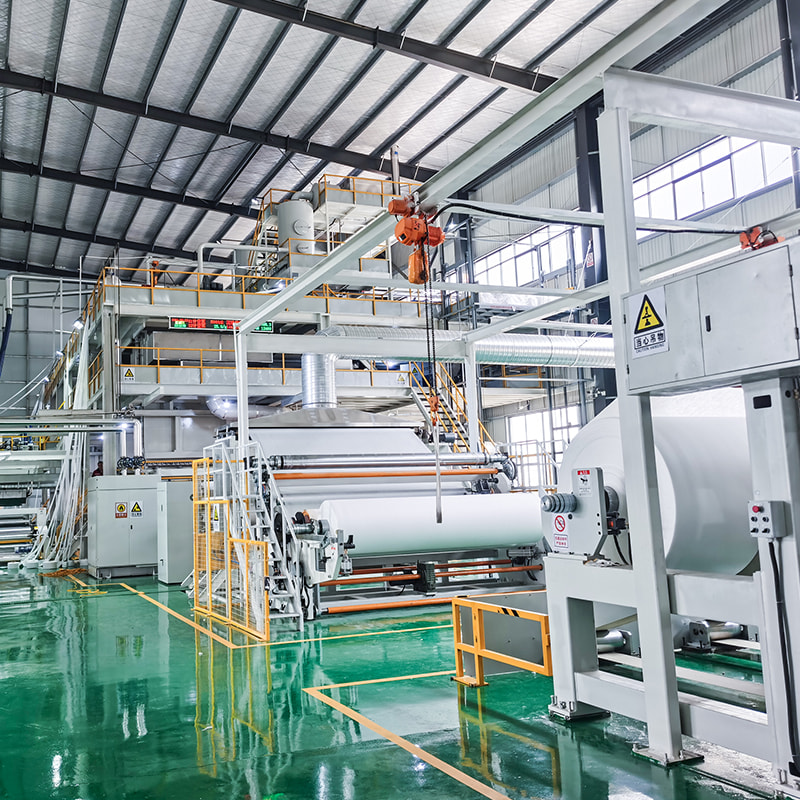
 Maszyna do włókniny rozdmuchiwanej ze stopu do mediów filtracyjnych z drobnymi włóknami Produkuje cienką polipropylenową tkaninę rozdmuchiwaną ze stopu na warstwy masek, produkty filtracyjne, absorpcyjne i higieniczne; porównaj szerokości, wydajność i funkcje sterujące. Zobacz produkt →
Pytania, które warto zadać przed podjęciem decyzji
Niezależnie od tego, czy kupujesz materiał, czy sprzęt, krótka lista pytań pozwala zaoszczędzić długą i kosztowną rundę prób i błędów.
- Jak stabilna jest gramatura na całej szerokości roboczej, a nie tylko na środku?
- W jakim kierunku rozdziera się tkanina i przy jakim wydłużeniu?
- Jakiej metody łączenia będzie używać Twoja żyłka i czy została ona przetestowana na tym konkretnym materiale?
- Ile splotów na rolkę i jaka jest największa średnica rolki, jaką akceptuje Twoja odwijarka?
- Do kogo się zwrócić, gdy nowa specyfikacja nie zachowuje się tak, jak obiecano w karcie katalogowej?
To ostatnie pytanie nie jest żartem. Większość problemów związanych z konwersją rozwiązuje się w pierwszym tygodniu nowego materiału. Potem zespoły zazwyczaj uczą się żyć z zakłóconym procesem, zamiast go naprawiać.
Konwersja i produkcja tkanin to dwie połowy tej samej pracy, a obie strony są łatwiejsze, gdy obie strony rozmawiają wcześniej. Jeśli planujesz linię typu spunbond lub Meltblown i chcesz wiedzieć, jak tkanina, z której jest wykonana, będzie się zachowywać w zakładzie przetwórczym, lub już prowadzisz konwersję i chcesz zrozumieć, dlaczego jedna rolka działa płynnie, a druga walczy z Tobą, nasz zespół chętnie przepracuje z Tobą specyfikację. Więcej o tym, jak podchodzimy do projektów, możesz przeczytać na naszej stronie o stronie lub po prostu skontaktuj się i powiedz nam, co próbujesz uruchomić.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, Chiny
