



 English
Porozmawiaj z kimkolwiek, kto zajmuje się przetwarzaniem tkanin typu spunbond w Stanach Zjednoczonych, a wyłania się znajomy obraz. Popyt jest stały, marże niezbyt hojne, a kupujący po drugiej stronie stołu dokładnie wiedzą, czego chcą. Producenci artykułów higienicznych, przetwórcy wyrobów medycznych, producenci filtrów i dostawcy artykułów przemysłowych w rolkach – wszyscy określają wagę, szerokość i właściwości barierowe tkaniny, jeszcze zanim w ogóle omówiona zostanie cena.
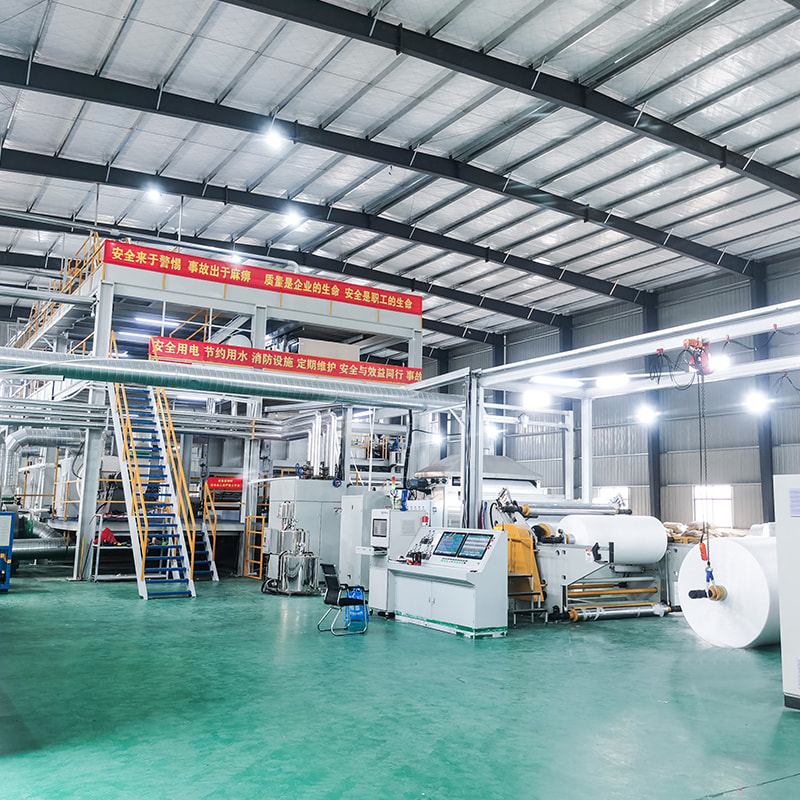
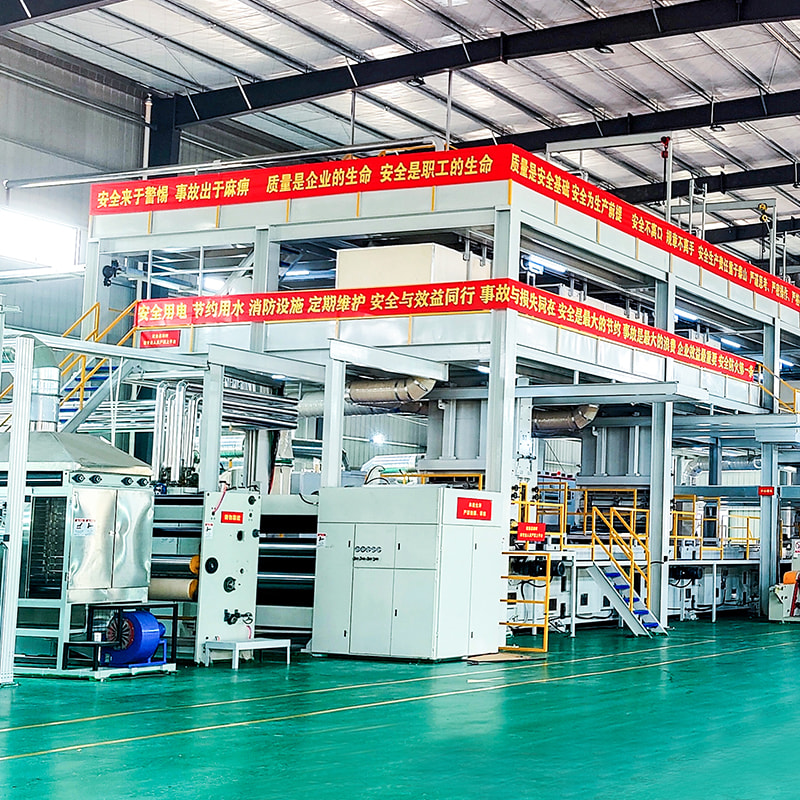
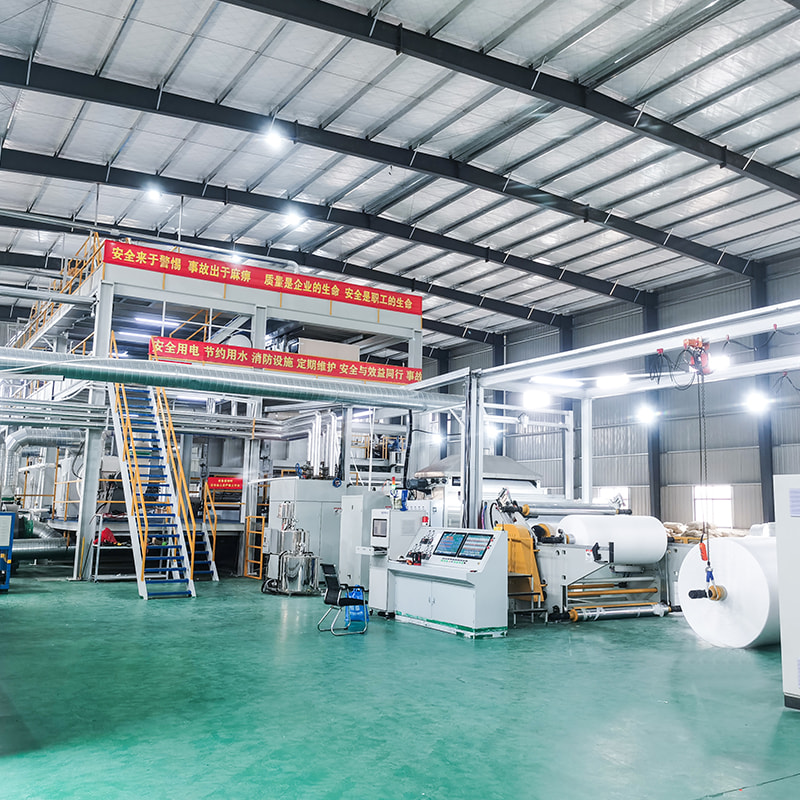
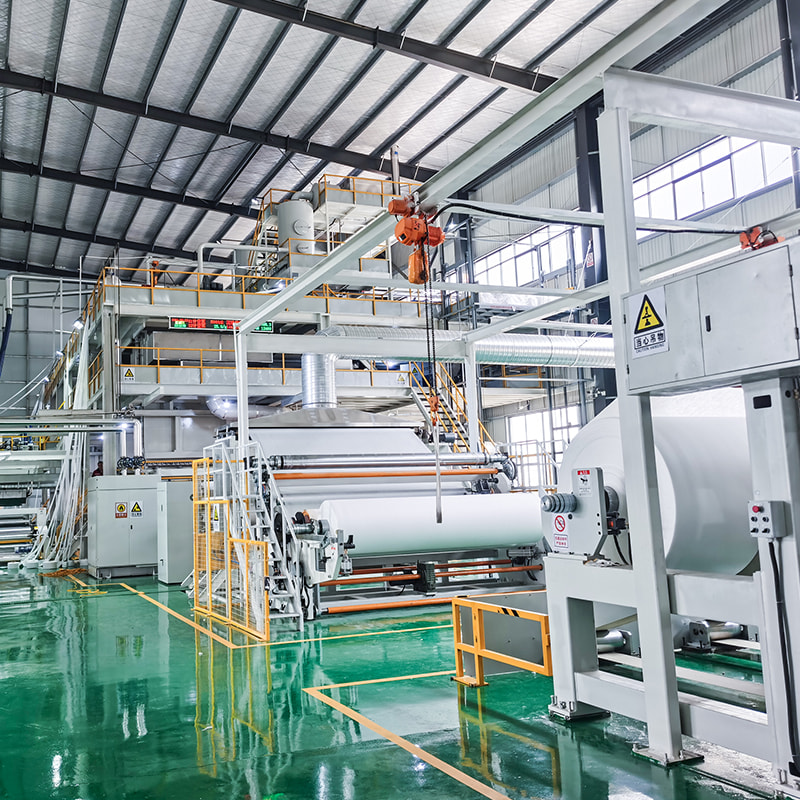
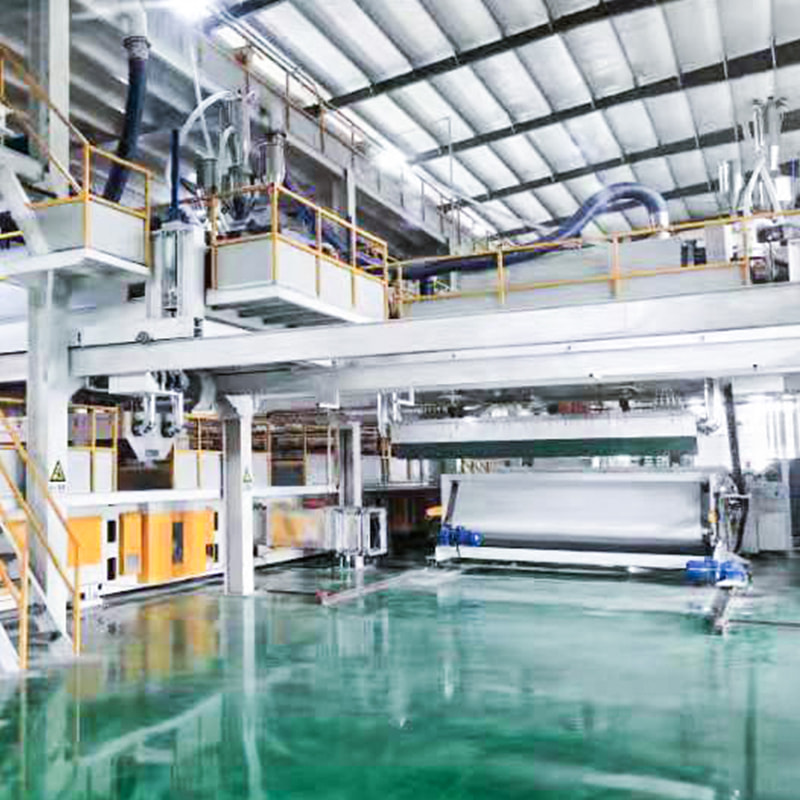
Budujemy maszyny, z których powstają tkaniny. Nasza firma produkuje kompletne linie produkcyjne PP typu spunbond i Meltblown, od jednobelkowej maszyny S po pięciobelkowe kompozyty SMS-yS i dostarczaliśmy je producentom w Indiach, Pakistanie, Turcji, Rosji, Australii i na nasz rodzimy rynek w Chinach. Daje nam to ogólny pogląd na amerykański rynek włóknin typu spunbond: nie w formie wykresu prognozy, ale jako szereg praktycznych decyzji dotyczących belek, szerokości, denier i czasu sprawności.
Co obecnie porusza amerykański rynek włóknin typu Spunbond
Opublikowane badania rynkowe wskazują, że Ameryka Północna jest mniej więcej jedną trzecią światowych przychodów z włóknin typu spunbond. Regionalny rynek włóknin był wyceniany na około 16 miliardów dolarów w 2025 roku i szacuje się, że do 2030 roku osiągnie wartość 20 miliardów dolarów, przy czym największy udział w asortymencie produktów będzie miał spunbond, a dominującym polimerem pozostanie polipropylen.
To, co sprawia, że chwila obecna jest interesująca, to rozbieżność między popytem a wydajnością. Moce produkcyjne włóknin w Ameryce Północnej wzrosły w 2025 r. o mniej niż jeden procent, podczas gdy produkcja nieznacznie spadła. Wzrostu nie zapewni fala nowych megaelektrowni. Jest dostarczany na istniejących liniach, które działają lepiej: mniej nieplanowanych przystanków, ściślejsza kontrola masy, mniejsze przycinanie krawędzi, szybsze zmiany nachylenia.
Kryjący się za tym popyt na użytkowanie końcowe jest stabilny i dość łatwy do opisania:
- Higiena , w tym pieluchy dla dzieci, artykuły pielęgnacyjne dla kobiet i osoby dorosłe z nietrzymaniem moczu, pozostaje największym pojedynczym blokiem i najbardziej wrażliwym na wagę i miękkość tkaniny.
- Medyczne , obejmujące fartuchy chirurgiczne, obłożenia, folie do sterylizacji i odzież ochronną, w przypadku których działanie barierowe jest raczej specyfikacją niż preferencją.
- Filtracja , obejmujący HVAC, powietrze i media płynne, jest jednym z najszybciej rozwijających się segmentów i jednym z najbardziej wymagających pod względem jednorodności włókien.
- Przemysłowe i rolnicze od geotekstyliów i tkanin krajobrazowych po rośliny uprawne, opakowania i podkłady dywanowe, pochłania cięższą część zakresu wagowego.
Konfiguracja belki decyduje o możliwościach Twojej tkaniny
Kody literowe w wykazach sprzętu nie są skrótem marketingowym. Opisują, ile dysz przędzalniczych, czyli belek, zasila linię i w jakiej kolejności warstwy lądują na pasie formującym. Dodanie belki zwiększa koszty inwestycyjne, zużycie energii i powierzchnię do konserwacji, ale zapewnia także wytrzymałość, barierę i miękkość, których nie może osiągnąć prostsza linka.
| Linia | Struktura belki | Co cię to kupuje | Typowe produkty końcowe |
|---|---|---|---|
| S | Jedna belka typu spunbond | Najniższy koszt inwestycyjny, prosta obsługa, wysoka wydajność na wiązkę | Torby, opakowania, pokrowce rolnicze, podkłady podstawowe |
| SS | Dwie belki spunbond | Lepsza jednorodność i silniejsza równowaga masy do wytrzymałości | Higiena topsheet, wipes substrate, medical drapes |
| SSS | Trzy belki spunbond | Większa wytrzymałość na rozciąganie i lepsza kontrola denier | Trwała higiena, geowłóknina, wspomaganie filtracji |
| SMS-em | Spunbond, Meltblown, Spunbond | Bariera dla cieczy i cząstek o wytrzymałości typu spunbond | Fartuchy chirurgiczne, maseczki, odzież ochronna |
| SMMS | Dwie warstwy typu „meltblown” pomiędzy spunbondem | Wyższa skuteczność bariery i filtracji | Medyczne barriers, filtration media, premium hygiene |
| SMMSS | Pięć belek, konstrukcja zespolona | Maksymalna bariera i wydajność przy najwyższej złożoności | Krytyczna filtracja medyczna o wysokich parametrach |
Kompromis sprowadza się do dwóch pytań. Ile bariery faktycznie potrzebuje gotowy produkt i jaką gramaturę tkaniny klient może sprzedać z zyskiem? Przetwórnia produkująca torby na zakupy, opakowania i osłony rolnicze rzadko potrzebuje wydajności w procesie rozdmuchiwania w stanie stopionym. Bez niego przetwornica produkująca fartuchy chirurgiczne nie może działać. Jeśli chcesz dłuższy spacer, pisaliśmy o tym jak liczba wiązek zmienia wydajność tkaniny .
Dla producentów rozpoczynających przygodę z technologią spunbond, jednowiązkowa linia S jest zazwyczaj rozsądnym punktem wyjścia. Dzięki temu nakłady kapitałowe są skromne, załoga operacyjna niewielka, a okno procesowe szerokie, co ma znacznie większe znaczenie niż prędkość główna w pierwszych dwóch latach produkcji.
 Linia do produkcji włókniny Spunbond z pojedynczą wiązką Linia do produkcji włókniny typu spunbond z pojedynczą wiązką, produkująca włókninę PP metodą przędzenia i walcowania na gorąco, odpowiednia dla początkujących producentów, którzy potrzebują szerokiego okna technologicznego i dokładniejszej kontroli włókien. Zobacz produkt →
Gramatura tkaniny, denier i rzeczywisty koszt kilograma
Większość produkcji spunbondu ma gramaturę od 10 do 150 g/m², a pieniądze zarabia się zwykle na lżejszym końcu. W tym miejscu odmowa włókna staje się zmienną kontrolującą. Drobniejsze włókna zapewniają lepsze pokrycie, bardziej miękki chwyt i lepszą barierę przy tej samej wadze, ale wymagają również ściślejszej kontroli temperatury na belce wirującej, czystszego powietrza hartującego i stabilnego ciągnienia. Utrata tej stabilności objawia się dziurami, smugami i odrzuconymi rzutami.
Jest to argument przemawiający za konfiguracją SS z podwójną belką. Dwie belki typu spunbond umożliwiają zbudowanie docelowej masy z dwóch cieńszych warstw zamiast jednej grubej, co poprawia jednorodność na całej szerokości i zmniejsza ryzyko, że pojedynczy defekt zajmie całą rolkę. Daje to również konwerterowi więcej miejsca na wymianę wyczucia dłoni na wytrzymałość na rozciąganie bez zmiany polimeru.
Szerokość należy do tej samej rozmowy. Dostępne są standardowe szerokości robocze 1600 mm, 2400 mm, 3200 mm, 4000 mm i 4200 mm, a szersza nie jest automatycznie lepsza. Szeroka linia produkująca wąską gotową rolkę generuje odpady ścinkowe na każdym metrze; wąska linia w pogoni za dużym kontraktem wyczerpała swoje możliwości. Prawidłowa odpowiedź zależy od rozmiarów rolek, jakie zaakceptują klienci klienta.
Warstwa barierowa a sprawa medyczno-higieniczna
Tam, gdzie rynek amerykański staje się bezlitosny, znajduje się okolica bariery. Struktury SMS umieszczają warstwę rozdmuchu ze stopu pomiędzy dwiema warstwami typu spunbond; SMMS dodaje drugą warstwę typu Meltblown. Warstwy typu spunbond mają właściwości wytrzymałościowe i powierzchniowe, podczas gdy warstwa typu „meltblown” faktycznie blokuje ciecz i cząstki. W przypadku fartuchów chirurgicznych, obłożeń, folii do sterylizacji i masek taka konstrukcja jest wymogiem, a nie ulepszeniem.
Meltblown jest także najmniej wyrozumiałą częścią dowolnej linii. Tworzenie się włókien submikronowych zależy od interakcji ciśnienia gorącego powietrza, temperatury matrycy, przepustowości polimeru i odległości kolektora, a niewielkie dryfty w którymkolwiek z nich szybko ujawniają się w wydajności filtracji. Wiersz, który powtarza te parametry, jest wart więcej niż wiersz o wyższym numerze w karcie specyfikacji.
 Linia do produkcji włókniny typu spun-melt z trzema wiązkami SMS SMS-em spun-melt line combining spunbond and meltblown beams for stable fine-fiber filtration layers and soft, consistent hygiene fabrics. Zobacz produkt →
W przypadku zastosowań higienicznych obliczenia są inne, ale nie mniej rygorystyczne. Tkaniny wierzchnie i dolne muszą dobrze przylegać do skóry, przechodzić bez przerw przez urządzenia przetwarzające o dużej prędkości i utrzymywać swoją wagę po kalandrowaniu. Miękkość, wytrzymałość na rozciąganie i wydłużenie muszą jednocześnie mieścić się w wąskim paśmie.
Pytania, które zadają nam amerykańscy producenci przed napisaniem filmu
Rozmowy, które prowadzimy z kupującymi, zwykle przebiegają według pewnego schematu. Przydatne pytania rzadko dotyczą maksymalnej prędkości. Są mniej więcej fit:
- Jaka szerokość robocza odpowiada rozmiarom gotowych rolek, które mogę faktycznie sprzedać, bez konieczności przeznaczania połowy mojej produkcji na przycinanie?
- Jakiego wyniku potrzebuję w przypadku mojego prawdziwego asortymentu produktów, a nie tkaniny demonstracyjnej?
- Jaki zakres denierów musi utrzymywać linia i jaką część tego zakresu wykorzystam w normalnym tygodniu?
- Jak duży stopień automatyzacji może obsłużyć mój zespół? Sterowanie PLC i obsługa za pomocą ekranu dotykowego zmniejszają błędy operatora, ale nie zastępują przeszkolonego personelu.
- Które komponenty wpływają na czas sprawności i jakie są interwały konserwacji każdego z nich?
- Jak długo trwa uruchomienie i kiedy z nawijarki zjeżdża pierwsza nadająca się do sprzedaży rolka?
- Jak wygląda ścieżka części zamiennych w trzecim roku, kiedy pompa lub matryca wymaga uwagi?
Żadne z tych pytań nie ma uniwersalnej odpowiedzi, a każdy dostawca, który twierdzi inaczej, sprzedaje katalog, a nie plan produkcji. Najkosztowniejszym błędem w tej branży jest zakup pojemności przed podjęciem decyzji, która tkanina za nią zapłaci.
Gdzie pasuje maszyna do włóknin HH
Nie twierdzimy, że jesteśmy amerykańskim konwerterem i nie udajemy, że znamy rynek amerykański lepiej niż ludzie obsługujący na nim linie. Wiemy natomiast, jak zbudować sprzęt typu spunbond i Meltblown, który utrzyma swoje parametry. Nasz asortyment obejmuje konfiguracje S, SS, SSS, SMS, SMMS i SMMMSS w standardowych szerokościach od 1600 mm do 4200 mm, z wyposażeniem głównym i pomocniczym skonfigurowanym w oparciu o konkretny plan produktu, a nie stały katalog. Możesz przeczytać więcej o naszej historii i zasięgu eksportowym tutaj .
Każdy projekt zaczyna się tak samo: rozmowa o tym, co kupujący zamierza wyprodukować, w jakiej wadze, na jaką szerokość, dla jakiego klienta. Od tego momentu specyfikacja w dużej mierze pisze się sama.
Jedzenie na wynos
Amerykańskiego rynku włóknin typu spunbond nie zaspokoi jedna, ogromna nowa fabryka. Będzie obsługiwana przez producentów, którzy rozumieją związek między konfiguracją belek, wagą tkaniny i kosztem za kilogram, a także przez sprzęt, który pozwoli im zmienić jedną z tych zmiennych bez niszczenia dwóch pozostałych.
Jeśli planujesz linię, rozszerzasz ją lub zastanawiasz się, czy warstwa typu Meltblown jest warta kapitału, zacznij od tkaniny. Z tego wynika reszta specyfikacji.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, Chiny
