



 English
Zapytaj dziesięciu producentów włóknin, co oznacza odporność na ścieranie, a otrzymasz dziesięć nieco różnych odpowiedzi, ale wszyscy kierują się tą samą myślą: ile pocierania może wytrzymać tkanina, zanim jej powierzchnia zacznie się zmieniać. Sfałdowanie, przerzedzenie, błyszcząca plama w miejscu spłaszczenia włókien, niewielka dziurka w fałdzie – to widoczne skutki przetarcia, które zanim użytkownik końcowy je zauważy, materiał już nie spełnia swojej funkcji, do której został kupiony.
Warto zrozumieć, że odporność na ścieranie nie jest pojedynczym przełącznikiem, który można włączyć na maszynie. Wynika to z interakcji pomiędzy gatunkiem polimeru, rozdrobnieniem włókien, sposobem łączenia wstęgi, sposobem nawijania rolki i sposobem wykorzystania gotowego produktu. Na tej wzajemnej zależności spędzamy większość czasu pracy, dlatego przedstawiamy praktyczne omówienie jej.
Co oznacza odporność na ścieranie w kontekście włókniny
W tkaninie przeplatane przędze przenoszą obciążenie, a tarcie głównie poleruje koronę splotu. Włókniny nie mają takiej architektury. Powierzchnia to sieć segmentów włókien zakotwiczonych w punktach połączeń termicznych, a kiedy coś o nią ociera, zaczynają się dziać dwie różne rzeczy. Po pierwsze, luźno zakotwiczone włókna na powierzchni są podrywane w górę, powodując meszkowanie i szorstkość dłoni. Po drugie, jeśli same punkty łączenia pękną lub włókna się ześlizgną, materiał migruje od powierzchni, wstęga staje się cieńsza i ostatecznie pojawia się dziura.
Dlatego odporność na ścieranie w tkaninach typu spunbond i spunmelt jest tak naprawdę kwestią zakotwiczenia włókien. Tkanina może być wytrzymała na rozciąganie, a mimo to mocno się ścierać, jeśli jej włókna powierzchniowe są słabo zabezpieczone – i jest też odwrotnie.
Jak branża stawia na zużycie
Żaden pojedynczy test nie opisuje ścierania, dlatego współistnieje kilka metod. Każdy z nich symuluje inny rodzaj kontaktu, a wyniki nie są zamienne między nimi.
| Metoda | Typowy standard | Co odkrywa |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Ścieranie płaskie pod niewielkim obciążeniem; raportuje cykle do określonego poziomu zmiany powierzchni |
| Platforma obrotowa Tabera | ASTM D3884 | Utrata masy ciała po określonej liczbie obrotów; pasuje do cięższych lub powlekanych materiałów |
| Cylinder oscylacyjny | ASTM D4157 | Pocieranie w przód i w tył po linii; bliżej toreb, tapicerki i pokrowców |
| Testy zginania i składania | Protokoły wewnętrzne lub klienta | Powtarzające się zagniecenia, które często mają większe znaczenie niż płaskie pocieranie chusteczek i fartuchów |
W praktyce większość kupujących łączy jedną standardową metodę z prostym, wewnętrznym pocieraniem, które naśladuje ich własną linię konwertującą. Ten drugi test jest często bardziej uczciwy, ponieważ odzwierciedla rzeczywisty nacisk i prędkość, jaką osiąga tkanina.
Gdzie odporność na ścieranie zasługuje na swoje utrzymanie
Niektóre zastosowania niszczą powierzchnię tkaniny w sposób ciągły, inne tylko podczas manipulacji. Warto wiedzieć, z kim masz do czynienia:
- Torby na zakupy wielokrotnego użytku, w których ten sam panel składa się, ciągnie i pociera o siebie latami.
- Chusteczki i ręczniki kuchenne, w których użytkownik szoruje, a nie delikatnie wyciera.
- Pokrycia rolnicze i tkaniny krajobrazowe, w przypadku których instalacja i ruch gleby powodują szkody na długo przed promieniowaniem UV.
- Fartuchy i obłożenia medyczne, w przypadku których ścieranie objawia się strzępieniem – jest to kwestia bezpieczeństwa pacjenta, a nie tylko kosmetyczna.
- Podkłady mebli, klepki materacy i wykończenia samochodów, gdzie tkanina ociera się o piankę i krawędzie ram.
Każdy z nich inaczej napręża powierzchnię, więc specyfikacja napisana dla jednego rzadko będzie można łatwo przenieść na inny.
Co właściwie decyduje o odporności włókniny PP na ścieranie
Rozdrobnienie włókna
Drobniejsze włókna zapewniają więcej włókien na jednostkę powierzchni i lepsze pokrycie powierzchni, co zwykle poprawia płynność procesu zużycia – ale bardzo cienkie włókna można również łatwiej wyciągnąć, jeśli wiązanie jest marginalne. Grubsze włókna są odporne na ciągnięcie, ale pozostawiają ostrzejszą dłoń. Właściwe wyważenie zależy od przeznaczenia końcowego i jest to jeden z pierwszych parametrów, który omawiamy z klientem. Nasz zwróć uwagę na wpływ denier włókna na jakość tkaniny wchodzi głębiej w kompromis.
Jakość klejenia
Wiązanie kalandrowe to miejsce, w którym w dużej mierze zyskuje się lub traci odporność na ścieranie. Dobrze uformowany wzór wiązania z odpowiednią powierzchnią wiązania zakotwicza włókna powierzchniowe bez kruchości wstęgi. Podnieś zbyt wysoką temperaturę i ciśnienie, a arkusz stanie się sztywny; będzie dobrze odporny na lekkie tarcie, ale pęknie w fałdach. Uruchom zbyt chłodno, a powierzchnia niemal natychmiast się zmatowi. Równomierny nacisk docisku i równomierna temperatura na całej szerokości są równie ważne, jak same wartości zadane.
Gramatura i grubość
W przypadku cięższych tkanin po prostu więcej materiału można stracić, zanim ich struktura zostanie naruszona. Grubość rozkłada również nacisk kontaktowy na większą liczbę włókien, co zmniejsza lokalne uszkodzenia. Jest to najmniej sprytna dostępna dźwignia, ale często jest najbardziej niezawodna.
Architektura warstwowa
W strukturze typu spunbond warstwy typu spunbond przenoszą obciążenia mechaniczne, podczas gdy warstwy typu „meltblown” zapewniają działanie barierowe. Włókna Meltblown są niezwykle cienkie i słabo nadają się same do przeciwstawienia się zużyciu powierzchni, dlatego umieszczenie ich w środku konstrukcji SMS lub SMMS chroni je. Kiedy ścieralność jest krytyczną właściwością, dodanie belek typu spunbond – przechodząc od S do SS do SSS – generalnie wpływa bardziej na trwałość zużycia niż dodanie warstw barierowych.
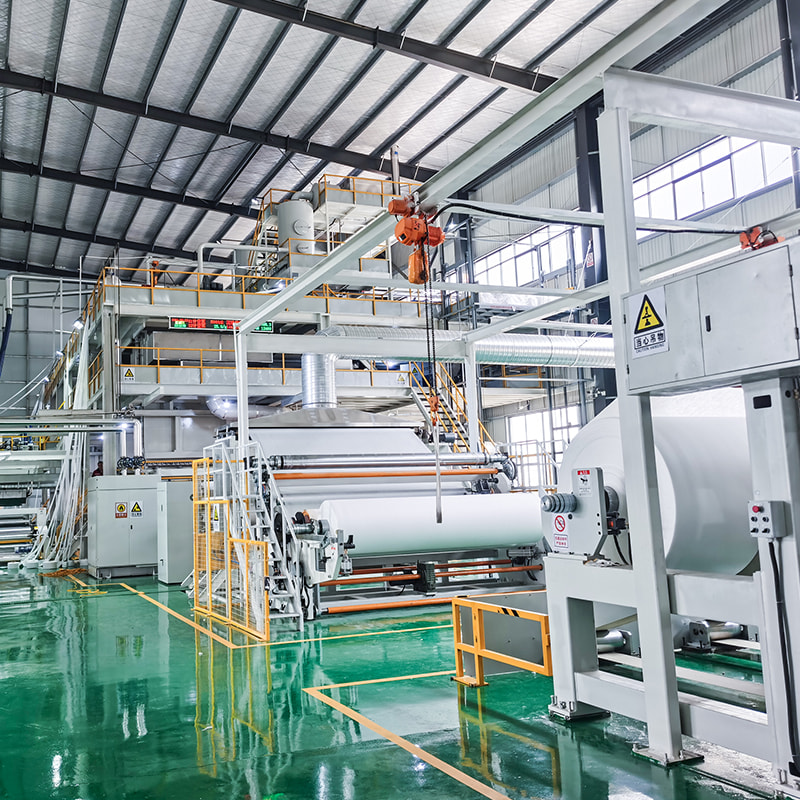
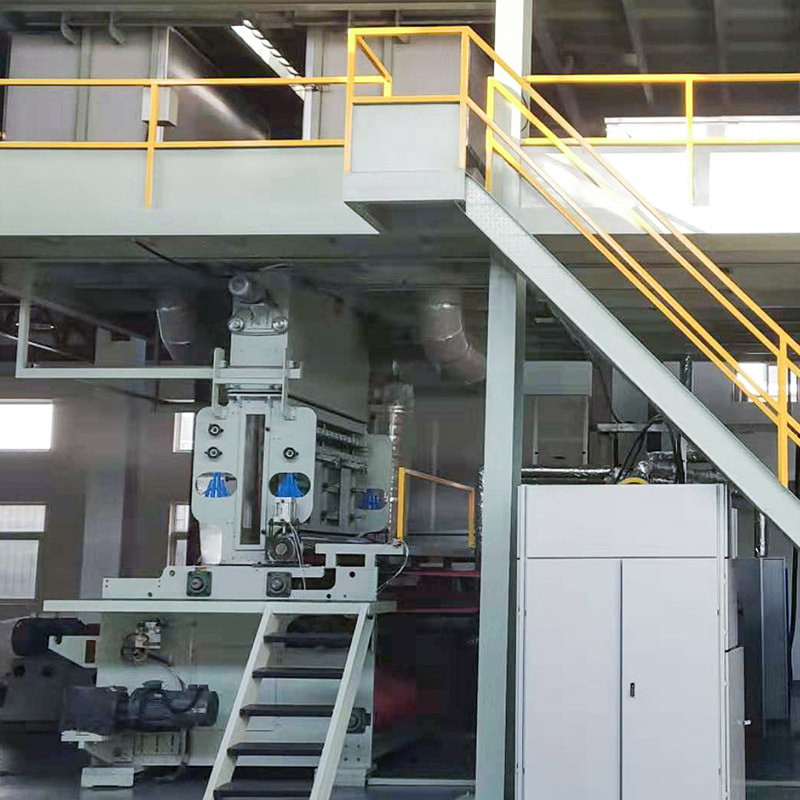 Maszyna do włókniny spunbond z pojedynczą wiązką Ta jednowiązkowa linia spunbond wytwarza włókninę PP i stanowi punkt wyjścia konstrukcji S-do-SSS omawianej dla tkanin wrażliwych na zużycie. Zobacz produkt →
Decyzje maszynowe, które pojawiają się wiele lat później w terenie
Wydajność ścierania ustala się na linii produkcyjnej, a nie w laboratorium. W naszych pracach związanych z uruchomieniem stale pojawiają się trzy czynniki związane z maszyną. Pierwszą z nich jest stabilność kalandrowania: stała temperatura oleju i ciśnienie docisku zapewniają jednolitą jakość spoiwa od krawędzi do krawędzi, dzięki czemu zewnętrzne dziesięć centymetrów rolki nie ściera się zauważalnie szybciej niż środek. Drugi to kontrola naprężenia poprzez chłodzenie i nawijanie, ponieważ zbyt ciasne nawinięcie rolki powoduje wewnętrzne pełzanie, które objawia się uszkodzeniem powierzchni po przechowywaniu. Trzecia to stabilność dynamiczna przy dużych prędkościach linii, gdzie wibracje przekładają się na nierówne wiązanie, zanim pojawią się gdziekolwiek indziej.
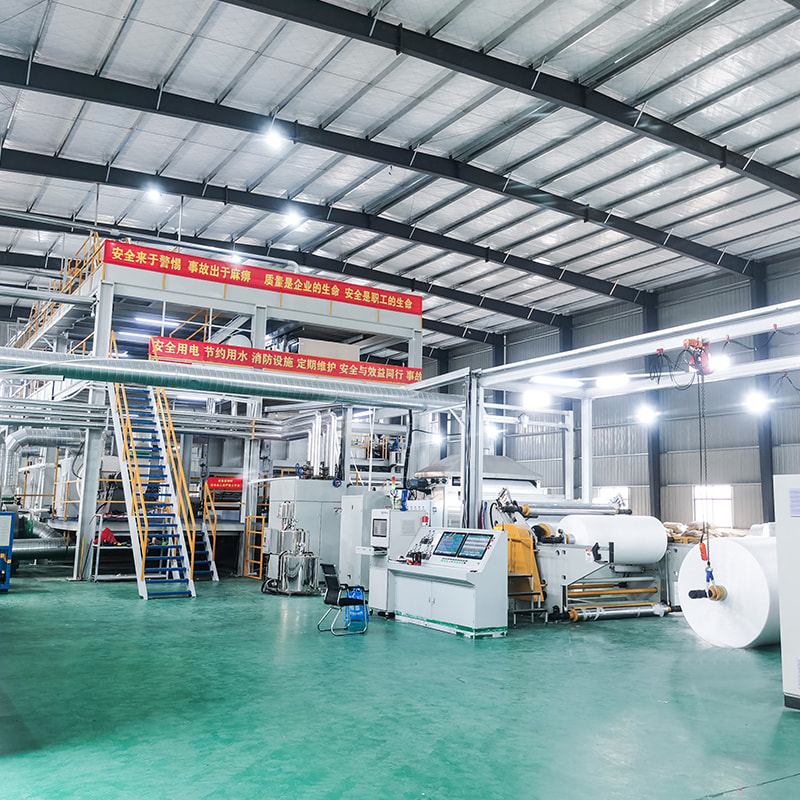
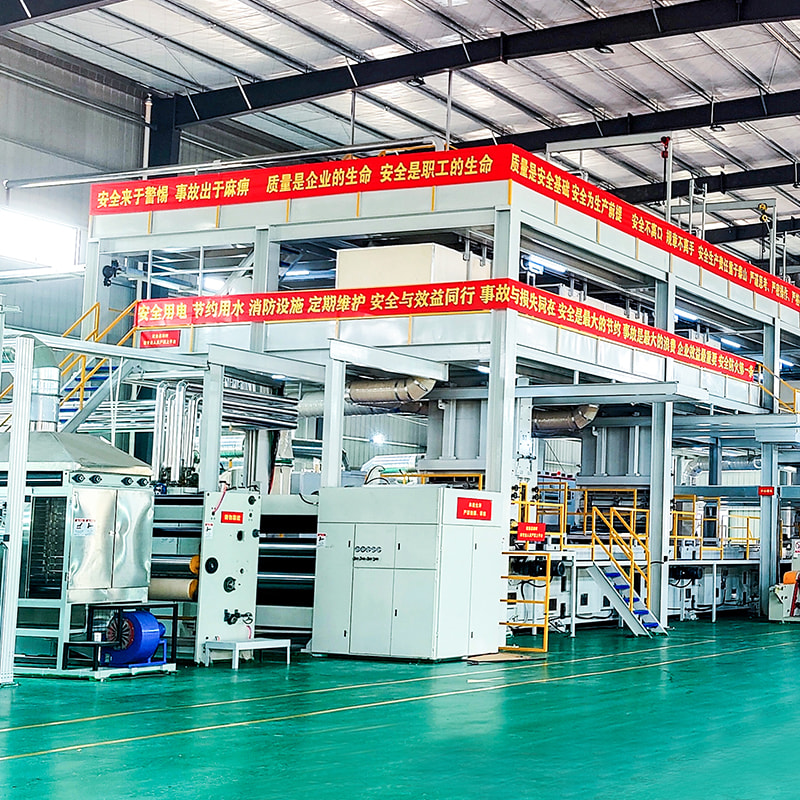
Dla producentów, których tkaniny mają zastosowanie medyczne, higieniczne lub trwałe, struktury kompozytowe są zwykle rozsądnym punktem wyjścia, ponieważ stos warstw można dopasowywać bez przeprojektowywania całej linii. Nasza linia produkcyjna SMS z trzema wiązkami i konfiguracja SMMS z czterema wiązkami to dwie platformy, o których porównanie klienci najczęściej proszą nas w przypadku prac szczególnie narażonych na zużycie.
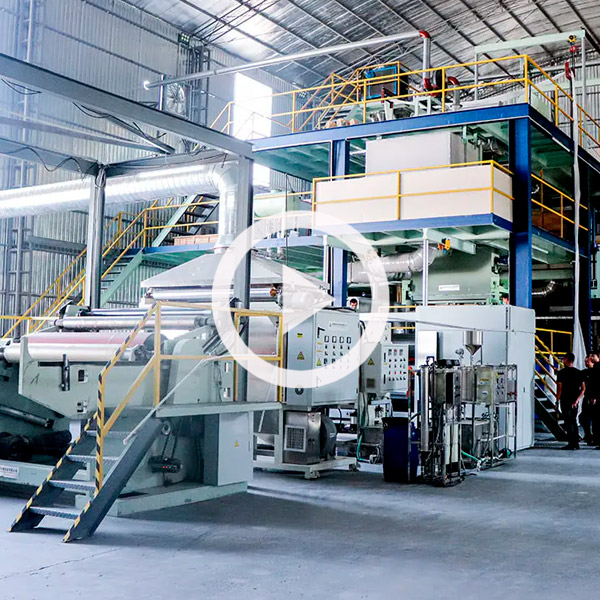 Maszyna do włókniny typu spun-melt z trzema wiązkami SMS Trójwiązkowa linia SMS łącząca warstwy spunbond i Meltblown; istotna jako platforma kompozytowa dla producentów porównujących struktury tkanin narażonych na zużycie. Zobacz produkt →
Krótka lista kontrolna przed zablokowaniem specyfikacji
Kiedy klient mówi nam, że priorytetem jest odporność na ścieranie, zwykle przed dotknięciem pojedynczej wartości zadanej wykonujemy następujące czynności:
- Określ prawdziwy kontakt: co pociera tkaninę, pod jakim naciskiem i jak długo.
- Wybierz metodę testową przypominającą ten kontakt, a następnie stosuj ją konsekwentnie.
- Napraw gatunek polimeru i wskaźnik szybkości płynięcia, ponieważ wyznaczają one podstawowe zachowanie włókna.
- Zdecyduj, czy dominującym wymogiem jest ścieranie czy bariera, i odpowiednio wybierz konstrukcję belki.
- Dostosuj temperaturę, ciśnienie i wzór kalandra razem, a nie pojedynczo.
- Sprawdź całą szerokość rolki, a nie tylko próbkę ze środka.
Odporność na ścieranie rzadko kiedy głośno zawodzi. Pojawia się jako skarga trzy miesiące po dostawie, złożona przez użytkownika, który zauważył wystrzępienie torby przy rączce lub ślady ściereczki na blacie. Poprawne wykonanie na początku polega głównie na dopasowaniu grubości włókien, wiązania i struktury warstw do sposobu, w jaki tkanina będzie faktycznie obsługiwana, a następnie utrzymywania spójnej linii rolka za rolką.
Jeśli rozważasz konstrukcje pod kątem produktu narażonego na zużycie, zawsze chętnie porozmawiamy o opcjach i kompromisach, które zaobserwowaliśmy w przypadku rzeczywistych instalacji. Możesz skontaktować się z zespołem poprzez nasz strona kontaktowa .


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, Chiny
